


Cat:دستگاه آسیاب رول CNC
دستگاه آسیاب رول CNC
این سری از ابزارهای ماشین آلات می توانند به طور خودکار شیارهای هلال را با جهت های مختلف چرخش و هر زاویه مارپیچ برش دهند. این می تواند به تقسیمات یا...
جزئیات را مشاهده کنید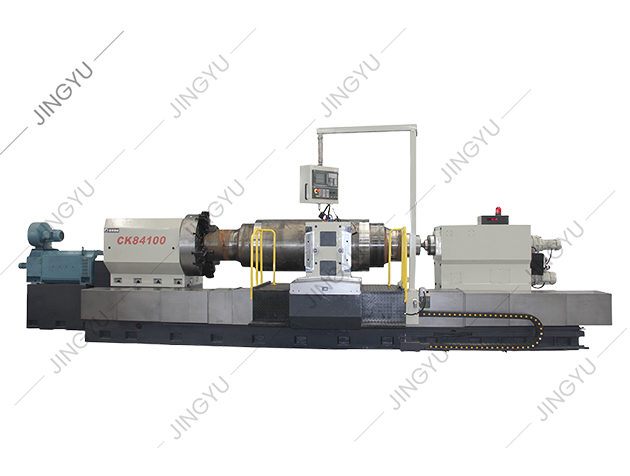
یک ماشینکار یک رول فولادی را در ماشین تراش بارگذاری میکند، محافظ را میبندد و شروع چرخه را فشار میدهد. برجک نمایان می شود، ابزار خاموش می شود و اولین پاس یک سیلندر تمیز را در 0.05 میلی متر برش می دهد. هیچ کدام از این اتفاقات اتفاقی نمی افتد. این به این دلیل اتفاق میافتد که فردی مجموعه کوچکی از اصول CNC را میداند: محورها، سیستمهای مختصات، G-code، جبرانهای کاری، جبران ابزار و تأیید ایمن. اگر به تازگی با CNC یا در حال ارزیابی خرید ماشین هستید، اینها اصولی هستند که فرآیند کنترل شده را از ضایعات و خرابی ها جدا می کنند.
این راهنما دانش اصلی را به ترتیبی که واقعاً از آن استفاده خواهید کرد به شما می دهد. شما خواهید دید که یک دستگاه CNC چگونه حرکت می کند، برنامه به آن می گوید که چگونه کار کند، و چه چیزی را قبل از برش فلز بررسی کنید. هدف این نیست که در یک جلسه شما را به یک برنامه نویس تبدیل کنیم. این به شما کمک می کند تا یک برگه راه اندازی را بخوانید، یک برنامه را دنبال کنید و وقتی یک ماشین یا یک تامین کننده روی میز است سؤالات بهتری بپرسید.
ماشین CNC یک ماشین ابزار است که توسط کامپیوتری هدایت می شود که یک برنامه ذخیره شده را اجرا می کند. کامپیوتر نمی داند چگونه یک قطعه را برش دهد. این فقط مختصات، نرخ تغذیه و دستورات تعویض را دنبال می کند. نتیجه فیزیکی بستگی به سه زیر سیستم دارد که با هم کار می کنند:
هنگامی که یک ماشین دقت خود را از دست می دهد، به ندرت دلیل آن برنامه به تنهایی است. این می تواند رشد حرارتی در دوک، ساییدگی در راهنماها، نگهدارنده ابزار شل یا جابجایی کاری باشد که از یک سطح کثیف تنظیم شده است. دانش اولیه CNC به این معنی است که بدانید کدام لایه را ابتدا بررسی کنید.
اگر با ماشین کاری رول کار می کنید، خانواده دستگاه به اندازه کنترل اهمیت دارد. الف سازنده تراش غلتکی CNC مانند Nantong Jingyu Machinery ماشینهایی را بر اساس همین اصول میسازد، اما با تختهای سنگین و ویژگیهای خاص رول.
هر حرکت CNC در یک سیستم مختصات توصیف می شود. رایج ترین سیستم دکارتی است: X، Y و Z برای محورهای خطی، به علاوه A، B و C برای محورهای چرخشی. در ماشین تراش، X معمولاً قطر و Z طول را کنترل می کند. در یک ماشین فرز، X و Y میز را قرار می دهند و Z عمق دوک را کنترل می کند.
دو صفر در عملیات روزانه اهمیت دارد. ماشین صفر یک مرجع ثابت است که توسط سازنده تنظیم شده است. کار صفر نقطه ای است که شما برای قطعه انتخاب می کنید که اغلب در صفحات افست کاری مانند G54 ذخیره می شود. یک اشتباه در اینجا هر برشی را تغییر می دهد. یک بررسی متداول تحمل این است که قبل از اجرای برنامه، یک سطح شناخته شده را لمس کنید، مقدار افست را تنظیم کنید و سپس با یک نشانگر شماره گیری تأیید کنید.
محورهای بیشتر به طور خودکار به معنای ماشین بهتر نیست. آنها کاری را که دستگاه میتواند انجام دهد و میزان مهارت راهاندازی مورد نیاز را تغییر میدهند. نمودار زیر استفاده معمولی از طبقه مغازه را بر اساس پیکربندی محور نشان می دهد.
درصدها گویای کار رایج در کارگاه هستند، نه یک قانون. نکته عملی این است که یک دستگاه 3 محوره با اپراتور ماهر و تجهیزات خوب اغلب دستگاه های 5 محوری را که به خوبی راه اندازی شده است شکست می دهد.
یک برنامه CNC لیستی از بلوک ها است. هر بلوک می تواند شامل یک حرکت ابزار، نرخ خوراک، فرمان دوک یا عملکرد ماشین باشد. کدهای G ماشین را برای یک نوع حرکت آماده می کنند. کدهای M عملکردهای کمکی را روشن یا خاموش می کنند. لازم نیست همه کدها را به خاطر بسپارید، اما باید کدهایی را که تقریباً در هر برنامه ای ظاهر می شوند، بشناسید.
| Code | معنی | نکته کاربردی |
|---|---|---|
| G00 | موقعیت یابی سریع | با حداکثر سرعت حرکت می کند. هرگز تصور نکنید که از گیره یا فیکسچر جلوگیری می کند. |
| G01 | درون یابی خطی | در یک خط مستقیم با نرخ تغذیه برنامه ریزی شده برش می دهد. |
| G02/G03 | درون یابی دایره ای (CW/CCW) | به مرکز یا شعاع قوس به علاوه انتخاب صفحه صحیح نیاز دارد. |
| G54 | سیستم مختصات کار | قسمت صفر را ذخیره می کند. همیشه قبل از شروع چرخه بررسی کنید. |
| G41/G42 | جبران کاتر چپ/راست | مسیر ابزار را با شعاع ابزار جابجا می کند. جهت اشتباه مساوی است با قراضه |
| M03/M05 | اسپیندل در جهت عقربه های ساعت / توقف دوک | قبل از اولین برش جهت و سرعت را تأیید کنید. |
| M08/M09 | خنک کننده روشن / خنک کننده خاموش | خنک کننده بر تخلیه تراشه و پایداری حرارتی تأثیر می گذارد. |
| M30 | پایان برنامه و تنظیم مجدد | برنامه را برای چرخه بعدی به بالا باز می گرداند. |
ساختار برنامه به اندازه کدهای فردی اهمیت دارد. یک دستور بلوک ایمن عبارت است از: شروع ایمن، تعویض ابزار، استارت اسپیندل، نزدیک شدن، برش، جمع شدن، خاموش شدن مایع خنک کننده، توقف اسپیندل و بازگشت. بسیاری از خرابی ها ناشی از حرکت سریعی است که قبل از تأیید افست کار نوشته شده بود.
یک کار CNC قابل اعتماد دنباله ای را دنبال می کند. پرش از مراحل به این صورت است که چگونه یک دستگاه هوا را قطع می کند، وسایل را قطع می کند یا یک قطعه گران قیمت را در مکان نامناسبی برش می دهد. جریان اصلی این است:
برای ماشین کاری رول، توالی راه اندازی اغلب شامل بررسی های اضافی است. یک رول سنگین می تواند چندین تن وزن داشته باشد، بنابراین نیروی گیره، هم ترازی در مرکز، و وضعیت استراحت ثابت به طور مستقیم بر گرد و مخروطی بودن تأثیر می گذارد. ماشینی با بستر سفت و سخت و سیستم کنترل پایدار تعداد اصلاحات آفست مورد نیاز بین قطعات را کاهش می دهد.
وقتی ماشینی را ارزیابی میکنید، بپرسید که چگونه دستههای کنترل، جابجایی افست، مدیریت عمر ابزار و راهاندازی مجدد برنامه کار میکنند. این ویژگی ها بر سرعت بازیابی یک اپراتور از یک ابزار خراب یا قطع برق تأثیر می گذارد.
عملیات های مختلف از اصول اولیه CNC یکسان استفاده می کنند، اما آنها را به روش های مختلف به کار می برند. درخت زیر عملیات اصلی را که در یک کارگاه ماشینکاری عمومی و در کارهای خاص رول مشاهده خواهید کرد، گروه بندی می کند.
هر عملیات دارای یک خانواده ماشینی است که در اطراف آن ساخته شده است. برای چرخش رول، یک تراش رول CNC اختصاصی برای انجام کارهای استوانه ای با حذف مواد بالا و کنترل قطر ثابت طراحی شده است.
 تراش رول CNC سری CK84 با کنترل زیمنس 828D این ماشین تراش رولی CNC را برای تراشکاری رول استوانه ای با قابلیت حذف مواد بالا، که با نام های CK84100 و CK84125 با کنترل زیمنس 828D موجود است، بررسی کنید. مشاهده محصول →
برای تکمیل، یک چرخ رول CNC بر روی سطح، گرد بودن و ثبات ابعادی تمرکز می کند.
برای کارهای پروفیلی مانند شیارها یا علامت گذاری ها، دستگاه بریدگی غلتکی CNC حرکت کنترل شده فرز یا بریدگی را اضافه می کند.
قیمت ساده ترین عدد برای مقایسه و کمترین فایده به خودی خود است. دستگاه CNC یک دارایی تولید است. هزینه یک انتخاب اشتباه بعداً به عنوان قطعات رد شده، زمان راه اندازی طولانی یا خرابی گران قیمت نشان داده می شود. وقتی ماشینی را بررسی می کنید، این نکات را بررسی کنید:
برای رولفروشیها، هسته تراش غلتکی CNC اغلب به نحوه حفظ تراز دستگاه در زیر بارهای سنگین بستگی دارد. شما می توانید در مورد آن بیشتر بخوانید هسته تراش غلتکی CNC . همین منطق در مورد آسیاب و فرز نیز صدق می کند: پلت فرم مکانیکی سقف را تعیین می کند، و سیستم کنترل تعیین می کند که اپراتور چقدر به راحتی می تواند به آن برسد.
هنگامی که اپراتور از نظم و انضباط راه اندازی پیروی می کند، ماشین های CNC ایمن هستند. وقتی کسی با نگهبان به عنوان یک ناراحتی برخورد می کند خطرناک هستند. قوانین اساسی ساده هستند:
تعمیر و نگهداری نیز از همین اصل پیروی می کند. بررسی های روزانه شامل روانکاری راه، فشار هوا و سطح مایع خنک کننده است. بررسی های هفتگی شامل تجمع تراشه، وضعیت فیلتر و تمیزی نگهدارنده ابزار است. چک های ماهانه شامل واکنش برگشتی، سطح و اتصالات الکتریکی است. ماشینی که بر اساس یک برنامه زمان بندی نگهداری می شود، در طول یک کار حیاتی احتمال شکست بسیار کمتری دارد.
اصول اولیه CNC یک راز نیست. آنها مجموعهای از روابط هستند: مختصات به ماشین میگوید کجا برود، G-code به آن میگوید چگونه حرکت کند، آفست به آن میگوید کجا قطعه است، و نظم و انضباط راهاندازی ابزار را از هر چیزی که نباید بریده شود دور نگه میدارد. اگر آن روابط را درک کنید، می توانید یک برنامه بخوانید، یک کار راه اندازی کنید و یک ماشین را با اطمینان ارزیابی کنید. چه در حال چرخاندن یک شفت کوچک یا ماشینکاری یک رول چند تنی باشید، همان اصول اساسی اعمال می شود. با سیستم مختصات شروع کنید، کدهایی را که هر روز می بینید یاد بگیرید و هرگز قبل از شروع چرخه از مرحله تأیید رد نشوید.

این سری از ابزارهای ماشین آلات می توانند به طور خودکار شیارهای هلال را با جهت های مختلف چرخش و هر زاویه مارپیچ برش دهند. این می تواند به تقسیمات یا...
جزئیات را مشاهده کنید
CK8465H CNC ROLL LATHE BED یک ساختار راهنمای نورد خطی 2 3 سنگین را به تصویب می رساند ، یعنی دو ریل راهنمای مستطیل شکل که به صورت افقی روی تخت قرار ...
جزئیات را مشاهده کنید
CK84 Series CNC Roll Lathe سیستم CNC زیمنس 828D را تصویب می کند و توسط یک موتور سروو هدایت می شود. هنگام طراحی این ابزار ، ما شاخص های عملکرد فنی و...
جزئیات را مشاهده کنید
CK450 CNC CNC Lathe سیستم کنترل زیمنس آلمانی را اتخاذ می کند. ظاهر ، سیستم عامل و سیستم حفاظت از ایمنی ابزار همه به شیوه ای دلپذیر طراحی شده است و ...
جزئیات را مشاهده کنید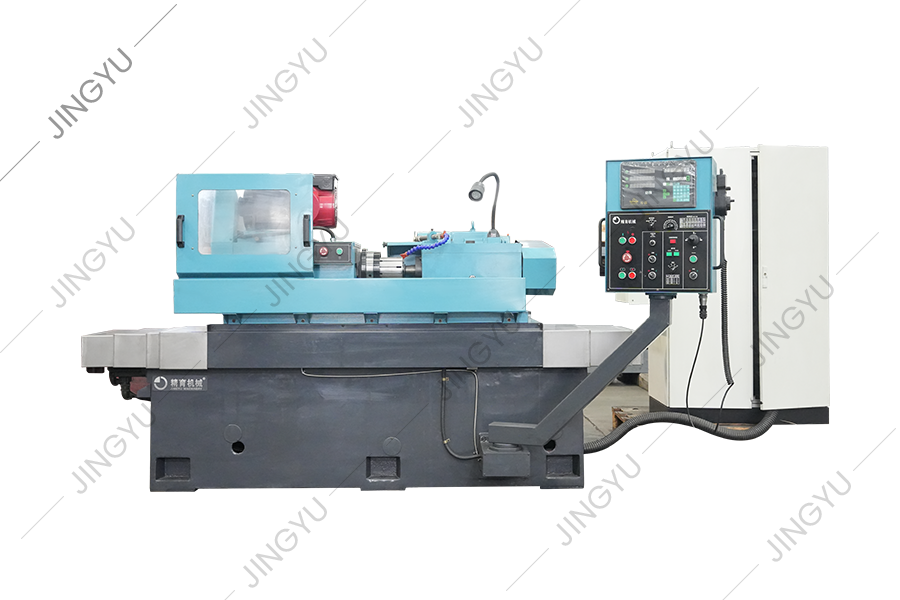
چرخ های تشکیل دهنده حلقه رول عمدتاً برای سنگ زنی حلقه های غلتکی تنگستن کاربید برای تولید میله سیم با سرعت بالا استفاده می شود. از چرخ سنگ زنی الماس...
جزئیات را مشاهده کنید
این ابزار ماشین آلات نوع جدیدی از ابزار ماشین آلات Grooving CNC است که بر اساس سری دستگاه های آسیاب CNC Roll Conter و پس از تحقیق و تجزیه و تحلیل ک...
جزئیات را مشاهده کنید
دستگاه حکاکی رول CNC برای پردازش علائم مختلف صورت رول مناسب است. از طریق نرم افزار ویرایش خودکار ، می تواند برنامه های پردازش را با توجه به نیاز کا...
جزئیات را مشاهده کنید
این دستگاه عمدتاً برای سنگ زنی و ترمیم برش آسیاب از روتین روترد متقاطع استفاده می شود ، که به راحتی می تواند لبه برش میلگردی استاندارد ، استاندارد ...
جزئیات را مشاهده کنید
این سریال عمدتا قطعات پوششی مشترک را برای چاههای رول CNC ، مانند تیغه های CBN ، تیغه های PCD ، چاک ، پیچ و غیره فراهم می کند. $ $
جزئیات را مشاهده کنید
ما همچنین قطعات یدکی دیگر ، مانند برش های آسیاب صفحه شطرنجی ، ابزارهای اسلات رول ، پمپ های روغن ، موتورها ، سیستم های CNC و غیره را تهیه می کنیم. $...
جزئیات را مشاهده کنیدشماره 3 ، جاده Xinghe ، پارک صنعتی ژاکی ، منطقه چونگچوان ، نانتونگ ، استان جیانگسو ، 226003 ، P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
کپی رایت © شرکت ماشین آلات Nantong Jingyu ، Ltd. کلیه حقوق محفوظ است $ $

