


Cat:دستگاه آسیاب رول CNC
دستگاه آسیاب حلقه حلقه CNC
ما تجربه غنی را در پردازش و استفاده از رول های میلگرد جمع کرده ایم و تجزیه و تحلیل و تحقیقات عمیق در مورد فناوری محصولات پیشرفته مشابه در داخل و خا...
جزئیات را مشاهده کنید
هنگامی که کارهای جدید شامل اجزای شفت مانند و براکت های مسطح می شود، کدام دستگاه را باید روی زمین قرار دهید؟ پاسخ به ندرت سیاه و سفید است، اما وقتی ردیابی کنید که هر دستگاه چگونه مواد را حذف می کند، تصمیم گیری آسان تر می شود. یک ماشین تراش CNC قطعه کار را می چرخاند. یک آسیاب CNC ابزار را می چرخاند. همین تفاوت ساده هندسه ای را که می توانید تولید کنید، زمان نصب و هزینه هر قطعه را تعیین می کند. ماشین تراش را برای تقارن چرخشی انتخاب کنید. آسیاب را برای پیچیدگی منشوری انتخاب کنید. هنگامی که هر دو مورد نیاز است، یک ماشین تراشکاری ترکیبی را در نظر بگیرید یا یک سلول با هر دو نوع طراحی کنید.
در ماشین تراش CNC که مرکز تراش نیز نامیده می شود، قطعه کار در یک دوک نگه داشته می شود و با سرعت کنترل شده ای می چرخد. ابزار برش که بر روی یک برجک نصب شده است، در امتداد محورهای X و Z حرکت می کند تا مواد را حذف کند. این طرح برای سیلندرهای خارجی، سوراخها، مخروطیها، رزوهها و شیارها کارآمد است. از آنجایی که قطعه به طور مداوم در حال چرخش است، گردی و متمرکز بودن به طور طبیعی از محور دوک ایجاد می شود.
در یک آسیاب CNC، قطعه کار به یک میز بسته می شود و ابزار برش در یک دوک می چرخد. ابزار یا میز از طریق چندین محور، معمولاً X، Y و Z حرکت می کند. این به برش اجازه می دهد تا به صورت های مختلف برسد و سطوح صاف، شکاف ها، جیب ها و پروفایل های سه بعدی ایجاد کند. فرز انتخابی طبیعی برای قطعاتی است که دارای گوشه های مربعی، سوراخ هایی در چندین وجه یا خطوط پیچیده ای هستند که تراش نمی تواند به آنها برسد.
اگر برنامه نویسی و اتوماسیون را حذف کنید، تفاوت فیزیکی دقیقاً در این است: کدام جزء می چرخد. پاسخ هر تصمیم بعدی در مورد ابزارسازی، کار، و توالی پردازش را شکل می دهد. برای مثال، تراش رولی CNC به طور خاص برای غلتکهای استوانهای بزرگ طراحی شده است، بنابراین دوک و دم برای تحمل وزنهای سنگین ساخته شدهاند. یک آسیاب در همان طبقه مغازه برای کلیدها و شیارهای بریده شده در آن غلتک ها در یک عملیات ثانویه انتخاب می شود.
 تراش رولی CNC با راندمان بالا با طراحی راهنما سفت و سخت این ماشین تراش برای غلتک های استوانه ای بزرگ و قطعات چرخشی مناسب است و ساختار سفت و گشتاور برش بالایی را ارائه می دهد. طراحی آن از قطعات کار سنگین پشتیبانی می کند و آن را به یک انتخاب عملی برای مغازه هایی تبدیل می کند که قبل از عملیات فرز ثانویه نیاز به تراشکاری دقیق دارند. مشاهده محصول →
هندسه قطعه بهترین نقطه شروع برای انتخاب بین تراشکاری و فرز است. قسمت چرخشی با محور یکنواخت، مانند شفت موتور، غلتک، بوش، فلنج یا قرقره، به بهترین وجه بر روی ماشین تراش پردازش می شود. ماشین تراش مواد را با سرعت بالا حذف می کند در حالی که قطر ثابتی در طول طول دارد. حتی قطعاتی با ویژگیهای غیرعادی را میتوان ابتدا چرخانده و در عملیات دوم روی آسیاب تکمیل کرد.
یک بخش منشوری مانند یک محفظه، یک صفحه، یک براکت نگهدارنده، یک بدنه شیر یا یک حفره قالب، به آسیاب نیاز دارد. توانایی حرکت ابزار در یک سطح صاف و تغییر جهت ها با نمایه سازی قطعه کار، فرزکاری را به روش استاندارد برای قطعات مستطیلی و ویژگی هایی مانند شکاف ها، جیب ها و باس ها تبدیل می کند. بسیاری از قطعات پیچیده صرفاً یک نوع نیستند. یک رول را در نظر بگیرید که نیاز به برش کلید در سطح بیرونی خود دارد، یا شفتی با سوراخ متقاطع نزدیک یک انتها. در این موارد، ماشینکاری یک قطعه کامل ممکن است به هر دو عملیات نیاز داشته باشد. جدول زیر تفاوت های اصلی را خلاصه می کند.
| مشخصه | تراش CNC | آسیاب CNC |
|---|---|---|
| حرکت قطعه کار | دور دوک می چرخد | ثابت روی میز |
| حرکت ابزار | در محورهای خطی حرکت می کند | در چند محور می چرخد و حرکت می کند |
| بهترین هندسه | استوانه ای، مخروطی، کروی | منشوری، مسطح، کانتور |
| عملیات معمولی | چرخش، خسته کننده، نخ، شیار | فرز صورت، دریل، شکاف، کانتورینگ |
| جهت گیری دوک معمولی | افقی یا عمودی | عمودی یا افقی |
| پیچیدگی راه اندازی | پایین تر برای قطعات چرخان | برای کارهای چند چهره بالاتر |
| محدوده تحمل مشترک | IT6–IT8 | IT7–IT9 |
این محدوده ها کلی هستند نه مطلق. یک ماشین تراش CNC مدرن با مقیاس های خطی می تواند به تلورانس های بسیار نزدیک برسد و یک آسیاب پیشرفته نیز می تواند با درون یابی شکل های نزدیک به گرد تولید کند. اما وقتی برای تولید قابل اعتماد و اقتصادی برنامه ریزی می کنید، نقاط قوت معمولی بیشتر از حداکثر تئوری اهمیت دارند.
هر دو دستگاه می توانند به نتایج عالی دست یابند، اما عوامل محدود کننده متفاوت است. در ماشین تراش، پرداخت سطح تابعی از نرخ تغذیه، شعاع دماغه ابزار، سرعت دوک و سفتی قطعه کار است. از آنجایی که قطعه به طور مداوم می چرخد، در طول محیط یک سطح طبیعی صاف خواهید داشت. نخ و شیار با درج هایی با شکل خاص انجام می شود. برای غلتک های بلند، یک استراحت ثابت یا یک مرکز دم اغلب برای جلوگیری از انحراف تحت نیروهای برش مورد نیاز است.
در یک آسیاب، پایان تحت تأثیر فاصله پلهای، سرعت دوک، انحراف ابزار و تعداد فلوتها قرار میگیرد. آسیاب های انتهایی پوزه توپی خطوط صاف تری ایجاد می کنند، اما با زمان چرخه طولانی تر. ابزارهای فرز متنوع تر هستند: آسیاب های انتهایی، آسیاب های صورت، مته ها، شیرها و برش های تخصصی. در صورتی که دستگاه دارای تعویض ابزار باشد که قطعات پیچیده را امکان پذیر می کند، تعویض ابزار می تواند خودکار باشد. معامله این است که محل کار باید به اندازه کافی سفت و سخت باشد تا در برابر نیروهای جانبی مقاومت کند. یک قسمت ضعیف می تواند لرزش یا جابجایی داشته باشد و دقت ویژگی تمام شده را از بین ببرد.
برای غلتک های چدنی یا فولادی آهنگری، سختی بسیار مهم است. یک ماشین تراش سنگین می تواند قطرهای بزرگ را با نرخ حذف مواد بالا نگه دارد. از سوی دیگر، یک آسیاب سنگین در برش کلیدها و الگوهای شیار روی سطوح رول سخت شده برتری دارد. به همین دلیل است که بسیاری از تولیدکنندگان غلتک هر دو نوع ماشین را دارند. به خاطر داشته باشید که کنترلر CNC و سیستم سروو تعیین می کنند که هر دو ماشین با چه دقتی مسیرهای خود را اجرا می کنند. یک حلقه کنترل پایدار مسیر ابزار را در چرخه های طولانی قابل تکرار نگه می دارد. اگر با رول هایی کار می کنید که به فاصله شیارهای دقیق نیاز دارند، ماشینی که برای فرز مخصوص رول طراحی شده است، مانند تراش رولی CNC با سیستم CNC دقیق ، می تواند بین قطعات مناسب و قطعاتی که از بین رفته اند تفاوت ایجاد کند.
با سه سوال شروع کنید: شکل اصلی قسمت شما چیست؟ چند طرف باید ماشین کاری شود؟ اندازه دسته و تحمل مورد انتظار چقدر است؟ پاسخ ها شما را به سمت یک فناوری یا فناوری دیگر هدایت می کند.
عامل دیگر مقدار موادی است که باید حذف شود. چرخاندن مواد را از یک لایه خالی گرد بسیار کارآمد حذف می کند زیرا برش پیوسته است. آسیاب کردن با یک کاتر کوچک، مواد را با سرعت کمتری حذف می کند، به خصوص زمانی که برش قطع می شود. اگر قطعه به صورت ریخته گری با شکل نزدیک به تور شروع شود، آسیاب می تواند مناسب تر باشد. اگر از استوک میله شروع شود، چرخش اغلب سریعتر است. برای یک نمای کلی از خانواده ماشینهای موجود، به بخش مراجعه کنید طیف کامل محصول در سایت سازنده
کار را نادیده نگیرید. یک ماشین تراش معمولاً قطعه کار را در یک چاک یا کولت سه فک نگه میدارد که سریع تنظیم میشود. یک آسیاب برای جلوگیری از حرکت قطعه تحت نیروهای جانبی به گیره ها، گیره ها یا وسایل سفارشی نیاز دارد. برای قطعات پیچیده، هزینه فیکسچر در دسته های کوچک می تواند از هزینه دستگاه بیشتر باشد. قبل از تصمیم گیری برای خرید، هزینه کل فرآیند و نه فقط قیمت دستگاه را محاسبه کنید.
در نهایت، فضای موجود ماشین و مهارت اپراتور را ارزیابی کنید. مراکز تراشکاری و مراکز فرز نیازهای نگهداری متفاوتی دارند. سیستم تعویض ابزار و خنک کننده آسیاب نیاز به توجه منظم دارد. دوک و چاک تراش نیاز به تمیز کردن و روغن کاری مناسب دارند. دستگاهی را انتخاب کنید که تیم شما می تواند به طور قابل اعتماد کار کند و نگهداری کند. ماشینی که بیکار می نشیند زیرا هیچ کس با کنترل راحت نیست، سرمایه گذاری ضعیفی است.
غلطک ها یک نمونه کلاسیک هستند که در آن تراش و فرز با هم کار می کنند. یک رول جدید به عنوان یک استوانه آهنگری یا ریخته گری شروع می شود. مشخصات بیرونی، ژورنال ها و رزوه ها بر روی یک تراش رولی CNC می چرخند. سپس کلیدها، شیارهای مارپیچ یا الگوهای سفارشی روی دستگاه برش غلتکی CNC آسیاب می شوند. برخی از رول ها برای بهبود جریان مواد در آسیاب فولادی، به سطح آسیاب شده با الگوی خرطومی یا پیچ خورده نیاز دارند. توانایی جابجایی بین تراشکاری و فرز در یک راه اندازی زمانی ارزشمند است که قطعه سنگین باشد و تعمیر مجدد آن هزینه بر باشد.
انتخاب ماشین در دسته تراش نیز اهمیت دارد. تراش رول آسیاب CNC با دقت بالا، قابلیت تراشکاری و فرز را در یک راه اندازی ترکیب می کند و زمان بیکاری و خطاهای موقعیت را کاهش می دهد. برای تولیدکنندگانی که چندین اندازه رول را پردازش می کنند، یک سیستم موقعیت یابی شیار خودکار یک دارایی است. همین منطق در مورد قطعات کوچک نیز صدق می کند. یک مغازه تولیدی که اتصالات برنجی تولید می کند ممکن است از تراش برای بدنه و آسیاب برای صورت شش گوش استفاده کند. یک مغازه ساخت قطعات خودرو ممکن است هر دو دستگاه را در یک سلول جمع کند. نکته کلیدی این است که شکل غالب قطعه را مشخص کنید، سپس تصمیم بگیرید که آیا عملیات دوم یک ماشین اضافی را توجیه می کند یا یک ماشین چند کاره.
با نگاه کردن به چالش برانگیزترین قسمتی که باید تولید کنید، شروع کنید. اگر ویژگی تعیین کننده یک سطح استوانه ای با متمرکز بودن محکم باشد، تراش CNC پایه مناسبی است. اگر ویژگی مشخص کننده یک صورت صاف، یک جیب یا یک کانتور پیچیده باشد، یک آسیاب CNC به شما خدمات بهتری خواهد داد. هنگامی که هر دو نوع ویژگی وجود دارد، یک راه حل ترکیبی یا یک سلول تولیدی را در نظر بگیرید.
بهترین ماشین جهانی وجود ندارد. بهترین انتخاب، انتخابی است که متناسب با قطعات واقعی، اندازه دسته و تجربه اپراتور شما باشد. درک واضح تفاوت بین ماشین تراش و آسیاب اولین گام برای تصمیم گیری سودآور است. از نوع ماشینی استفاده کنید که به ویژگیهای با ارزش کار شما میپردازد و فرآیند دوم را بهجای مصالحه بهعنوان افزوده نگه دارید.

ما تجربه غنی را در پردازش و استفاده از رول های میلگرد جمع کرده ایم و تجزیه و تحلیل و تحقیقات عمیق در مورد فناوری محصولات پیشرفته مشابه در داخل و خا...
جزئیات را مشاهده کنید
با توجه به مشکلات پردازش رول فولادی با سرعت بالا ، دستگاه آسیاب کردن رول XK8450 CNC نوع جدیدی از ابزار پردازش رول CNC است که بر اساس سری XK9350 از ...
جزئیات را مشاهده کنید
با توجه به مشکلات پردازش رول فولادی با سرعت بالا ، دستگاه آسیاب XK8450 CNC رول نوع جدیدی از ابزار پردازش رول CNC است که بر اساس سری XK9350 شرکت ما ...
جزئیات را مشاهده کنید
این سری از ابزارهای ماشین آلات عمدتاً برای عبور و پردازش رول استفاده می شود. همچنین می تواند دایره بیرونی و گردن رول رول را بچرخاند و همچنین می توا...
جزئیات را مشاهده کنید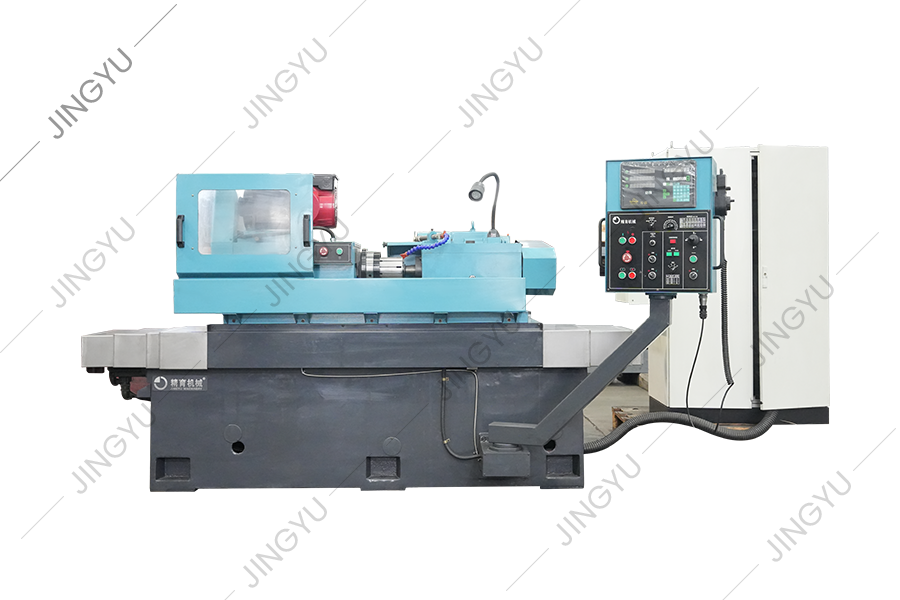
چرخ های تشکیل دهنده حلقه رول عمدتاً برای سنگ زنی حلقه های غلتکی تنگستن کاربید برای تولید میله سیم با سرعت بالا استفاده می شود. از چرخ سنگ زنی الماس...
جزئیات را مشاهده کنید
MK8450 CNC Roll Grinder عمدتاً برای سنگ زنی خشن ، سنگ زنی نیمه شنی ، سنگ زنی ریز و سنگ زنی غیر اسپارک از حلقه های بیرونی حلقه های غلتکی کاربید تنگس...
جزئیات را مشاهده کنید
این دستگاه عمدتاً برای سنگ زنی و ترمیم برش آسیاب از روتین روترد متقاطع استفاده می شود ، که به راحتی می تواند لبه برش میلگردی استاندارد ، استاندارد ...
جزئیات را مشاهده کنید
MX250 یک ماشین پانسمان استاندارد الماس است که برای تشکیل و پانسمان چرخ های الماس برای آسیاب های فلزی متالورژی استفاده می شود. قطر چرخ های الماس که ...
جزئیات را مشاهده کنید
این سریال عمدتا قطعات پوششی مشترک را برای دستگاه های سنگ زنی حلقه CNC TC و دستگاه های سنگ زنی رول کامپوزیت مانند ماندرل ها ، دوک های فشار پویا و اس...
جزئیات را مشاهده کنید
ما همچنین قطعات یدکی دیگر ، مانند برش های آسیاب صفحه شطرنجی ، ابزارهای اسلات رول ، پمپ های روغن ، موتورها ، سیستم های CNC و غیره را تهیه می کنیم. $...
جزئیات را مشاهده کنیدشماره 3 ، جاده Xinghe ، پارک صنعتی ژاکی ، منطقه چونگچوان ، نانتونگ ، استان جیانگسو ، 226003 ، P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
کپی رایت © شرکت ماشین آلات Nantong Jingyu ، Ltd. کلیه حقوق محفوظ است $ $

