


Cat:دستگاه آسیاب رول CNC
دستگاه آسیاب رول CNC
این سری از ابزارهای ماشین آلات می توانند به طور خودکار شیارهای هلال را با جهت های مختلف چرخش و هر زاویه مارپیچ برش دهند. این می تواند به تقسیمات یا...
جزئیات را مشاهده کنید
یک رول کاری نه تنی بین مرکزها قرار دارد، و برگه کار درخواست می کند که یک کلید دفترچه ای فرسوده به اضافه چهار سوراخ ضربه خورده روی صفحه انتهایی دوباره بریده شود. در یک ماشین تراش فقط با ابزار ثابت، آن رول باید تخلیه شود، به ماشین فرز منتقل شود، دوباره چوک شود، نشان داده شود، ماشین کاری شود، سپس بازگردانده شود و برای پاس پایان دوباره برقرار شود. در اکثر فروشگاه های رول، آن مسیر انحرافی یک شیفت کامل را می خورد.
یک ابزار محرک که تجارت آن را ابزار زنده نیز می نامد، انحراف را حذف می کند. این یک نگهدارنده برقی است که ابزارهای برش دوار را میپذیرد و آنها را از برجک یا پست ابزار بیرون میکشد، بنابراین فرز، سوراخکاری، ضربه زدن و شیار کردن در همان دستگاهی که رول را میچرخاند، در همان تنظیمات، بدون از دست دادن پایه اتفاق میافتد. پاسخ کوتاه: اگر کار رول شما به طور منظم شامل کلیدها، تخت ها، سوراخ های روغن، الگوهای انتهایی یا شیارهای نورد شده باشد، یک ایستگاه رانده معمولاً هزینه خود را در چند ده کار بازپرداخت می کند. پاسخ طولانی در مورد گشتاور، تناسب رابط، و اندازه ایستگاه به ویژگی به جای بروشور است.
نگهدارنده استاتیک یک درج یا مته را محکم می کند و آن را ثابت نگه می دارد. هر حرکت برشی از دوک قطعه کار انجام می شود، بنابراین دستگاه فقط می تواند سطوح چرخشی ایجاد کند: قطر، شانه، صورت، پخ و شعاع. برای یک ماشین تراش رولی که هسته اصلی کار باقی می ماند و ابزارهای رانده هیچ تغییری در آن ایجاد نمی کند.
یک ابزار محرک یک حرکت چرخشی مستقل به ابزار اضافه می کند. در داخل نگهدارنده، یک قطار دنده - یا در مدلهای با رتبه بالاتر، یک مجموعه اریب یا سیارهای - یک کولت یا آربور را با یک نسبت ثابت به یک محور محرک در برجک میچرخاند. این اضافه کاری که ماشین می تواند انجام دهد را تغییر می دهد:
این نکته آخر اقتصاد را پیش می برد. هر بار که یک رول از ماشین تراش خارج می شود و برمی گردد، یک نفر باید آن را دوباره چک کند، خروجی را دوباره نشان دهد و دوباره ابزارها را لمس کند. در یک رول پنج تنی، که بر حسب ساعت اندازه گیری می شود.
رابط تصمیم میگیرد چه چیزی را واقعاً بخرید. صندلی های VDI 30 و VDI 40 بر تراش های سایز متوسط غالب هستند. BMT 45، 55 و 65 در ماشین های سنگین تر رایج هستند و گشتاور بیشتری را حمل می کنند زیرا کوپلینگ درایو بزرگتر است. Capto C5 و C6 و HSK-T در جایی ظاهر می شوند که تغییرات ابزار قابل تکرار بیشتر از حداکثر گشتاور اهمیت دارد. قبل از تعیین نگهدارنده، سه عدد را تأیید کنید: اندازه صندلی، نسبت حرکت ایستگاه، و حداکثر سرعت اسپیندلی که ماشین اجازه میدهد با ابزار فعال درگیر. در بسیاری از ماشین های تراش، سقف بسیار کمتر از سرعت چرخش است.
ابزار محوری پاسخی برای همه ویژگی ها نیست. جدول زیر سریعترین راه برای تصمیم گیری ایستگاه به ایستگاه است.
| عملیات | نگهدارنده استاتیک | ابزار هدایت شده | نکته کاربردی |
|---|---|---|---|
| چرخش OD، رو به رو، پخ زدن | بله | لازم نیست | چرخش اسپیندل باعث ایجاد سطح می شود |
| Keyway در یک رول ژورنال | خیر | بله | برش چرخشی به اضافه محور C قفل شده |
| صورت صاف یا آچار روی ژورنال | خیر | بله | نگهدارنده شعاعی؛ محور Y فقط در صورتی که از مرکز خارج شود |
| دایره پیچ یا سوراخ های ضربه خورده روی صفحه انتهایی | خیر | بله | نگهدارنده محوری، نمایه سازی محور C، ضربه زدن سخت |
| روغن شعاعی یا سوراخ های خنک کننده | خیر | بله | خنک کننده از طریق ابزار تفاوت را ایجاد می کند |
| شیارها و دنده ها را روی رول های نوار عبور دهید | خیر | بله | دستگاه بریدگی اختصاصی در حجم |
آن را به عنوان یک فیلتر به جای یک قانون بخوانید. اگر یک ویژگی از چرخش خود رول رشد کند، نگهدارنده استاتیک ارزانتر، سفتتر و نگهداری آسانتر است. اگر اینطور نیست، ایستگاه رانده شده تنها راه برای نگه داشتن رول روی دستگاه است.
گشتاور در ابزار تعیین می کند که آیا یک ایستگاه قابل استفاده است یا خیر، و با رتبه موتور در برگه مشخصات یکسان نیست. یک ایستگاه VDI 30 معمولاً 15 تا 30 نیوتن متر را در کولت تحویل می دهد. یک ایستگاه BMT 55 یا 65 با کاهش 2:1 بسته به سازنده می تواند 60 تا 120 نیوتن متر را تحویل دهد. گشتاور قابل استفاده با افزایش سرعت کاهش می یابد زیرا نسبت ثابت است، بنابراین ایستگاهی که به راحتی در 1500 دور در دقیقه قطع می کند ممکن است در دور 5000 در همان ماده متوقف شود.
مواد رول این بتن را می سازند. یک ژورنال فولادی نرم 45# به راحتی میسازد. یک پوسته 60 HRC سخت شده القایی این کار را نمی کند. سطوح رول سخت شده معمولاً با درجهای سرامیکی یا CBN یا آسیاب میشوند تا آسیاب شوند، بنابراین بررسی کنید که آیا ویژگیای که قصد آسیاب کردن آن را دارید در ناحیه سختشده قرار میگیرد یا فقط در قسمت نرمتر و قسمت انتهایی آن.
متههای با قطر کوچک و آسیابهای انتهایی در ویژگیهای عمیق به مایع خنککننده از طریق ابزار، معمولاً 20 تا 40 بار، به جای پاشیدن در محل برش، از طریق نگهدارنده تحویل داده میشود. تخلیه تراشه نیمه دیگر است: نگهدارنده شعاعی که در نزدیکی محل استراحت ثابت کار می کند، فاصله محدودی دارد و نگهدارنده دوردست که مشکل دسترسی را حل می کند، اغلب با همان سرعت، پچ پچ را مجدداً معرفی می کند.
دو بررسی پذیرش قبل از ورود نگهدارنده به تولید: خروجی کل مشخص شده در 50 میلی متر از سطح نگهدارنده، در حالت ایده آل 0.01 میلی متر یا بهتر، و تعادل تا G2.5 در حداکثر سرعت ابزار زنده. هر دوی آنها برای تأیید و کشف در آینده گران هستند.
واضح ترین راه برای توجیه یک ایستگاه رانده، قیمت گذاری جایگزین است. نمودار زیر از یک رول کار با اندازه متوسط با یک کلید و چهار سوراخ کوبیده شده در سطح انتهایی استفاده میکند، و ایستگاه زنده تراشکاری را با دو مسیری که اکثر مغازهها دوباره در آن قرار میگیرند مقایسه میکند.
زمان تنظیم در هر رول، دقیقه
ابزار رانده روی ماشین تراش - 12 دقیقه
چیدمان دستی و سنگ زنی - 95 دقیقه
مسیر دوم ماشین - 165 دقیقه
شکاف فقط نیروی کار نیست. مسیریابی خارج از تراش خطر حمل و نقل را افزایش می دهد، زیرا تسمه ها، لیفتراک ها و جابجایی مجدد جایی هستند که ژورنال های رول فرورفتگی ها را می گیرند و تمرکز از بین می رود. هزینه برنامه ریزی نیز وجود دارد: یک دستگاه فرز به اندازه کافی بزرگ برای یک رول پنج تنی معمولاً مشغول است، بنابراین رول قبل از اینکه منتظر اپراتور باشد در یک صف منتظر می ماند.
رایج ترین اشتباهات مشخصات معمولا تکرار می شوند:
انتخاب نگهدارنده از دستگاه پیروی می کند، نه برعکس. یک ماشین تراش رول با یک بستر سفت و سخت، یک دم سنگین و یک محور C قفل شده چیزی است که یک ایستگاه زنده را کارآمد می کند. همان نگهدارنده روی یک ماشین تراش سبک مدتها قبل از اینکه به گشتاور نامی برسد، پچ پچ میکند. هنگام تعیین یک ماشین، ویژگی هایی را که باید در یک راه اندازی برش داده شوند فهرست کنید، سپس به تعداد ایستگاه های زنده، جهت گیری و گشتاور آنها برگردید.
 تراش رول CNC سری CK84 برای تراشکاری رول سنگین ماشین تراش های رول سنگین CK84 با کنترل زیمنس 828D، راهنماهای سفت و سخت و اسپیندل 90 کیلوواتی، ماشین کاری رول های بزرگ را قبل از بریدگی اختصاصی، با یک راه اندازی انجام می دهند. مشاهده محصول →
برای الگوهای عبور، دندهها و شیارهای هلالی روی رولهای میلهای و مقطعی، دستگاههای بریدگی و رول فرز اختصاصی زمانی که حجم آنها را توجیه میکند، بهرهورتر میمانند، زیرا به جای تکیه بر یک ایستگاه برجک، رول و کاتر را با هم ایندکس میکنند.
نگهدارنده محرک یک مجموعه دنده ای است که با هزاران دور در دقیقه در یک محیط کثیف کار می کند. عمر آن به سه عادت بستگی دارد: تمیز نگه داشتن کوپلینگ درایو و کمی چرب شده، بررسی خروجی پس از هر ضربه، و تعویض کلت ها و مهر و موم ها قبل از ظاهر شدن سایش در پرداخت سطح. ایستگاهی که شروع به تولید مخروطی یا چتر می کند، معمولاً یک کولت فرسوده یا یک کوپلینگ درایو تراشه شده را گزارش می کند، نه یک خطای ماشین.
 قطعات یدکی ماشین آلات فرز هلالی CNC برشهای کاربید و PCD، نگهدارندههای فرز، بلوکهای پشتیبان برنزی و فیکسچرها به دقت دستگاههای فرز هلالی CNC کمک میکنند و زمان خرابی مربوط به سایش را کاهش میدهند. مشاهده محصول →
در دسترس بودن قطعات یدکی ارزش بررسی قبل از خرید را دارد تا بعد از آن. کلت ها، دستگیره های نگهدارنده، کلیدهای درایو و مجموعه دنده ها قطعاتی هستند که ابتدا از کار می افتند و نگهدارنده ای که به صورت محلی قابل تعمیر نیست، به جای ابزار، تبدیل به ضایعات می شود. از آنجایی که سیستم درایو به همان اندازه که مکانیک ها بر دقت موقعیت یابی نظارت دارند، ارزش درک آن را نیز دارد چگونه سیستم CNC نمایه سازی محور C را مدیریت می کند قبل از اینکه به یک مشخصات متعهد شوید
ابزارهای هدایت شونده یک تجارت ساده هستند. آنها بیش از یک نگهدارنده استاتیک هزینه دارند، آنها به مایع خنک کننده و گشتاوری که ماشین باید تامین کند نیاز دارند، و آنها این سرمایه را فقط در جایی به دست می آورند که یک ویژگی قابل تغییر نباشد. در یک فروشگاه رول، این ویژگی ها قابل پیش بینی هستند: کلیدها، تخت ها، سوراخ های انتهایی، گذرگاه های روغنی شعاعی و شیارهای عبور. شمارش کنید که چه تعداد در یک ماه معمولی ظاهر میشوند، هزینههایی را که در حال حاضر برای رسیدن به آنها انجام میدهید، قیمتگذاری کنید، و معمولاً تصمیم خود را میگیرد. در جایی که ابزار محرکه مناسب نیست، ابزار استاتیک همچنان در سختی، هزینه و سادگی برنده است و دلیلی برای اجبار آن وجود ندارد. برای مغازههایی که به جای نگهدارنده، ماشین میخرند، از آن شروع کنید تجهیزات ماشینکاری غلتکی که با اندازههای رولهایی که واقعاً پردازش میکنید مطابقت دارد، سپس ایستگاهها را بر اساس ویژگیهایی که این رولها درخواست میکنند، مشخص کنید.

این سری از ابزارهای ماشین آلات می توانند به طور خودکار شیارهای هلال را با جهت های مختلف چرخش و هر زاویه مارپیچ برش دهند. این می تواند به تقسیمات یا...
جزئیات را مشاهده کنید
با توجه به مشکلات پردازش رول فولادی با سرعت بالا ، دستگاه آسیاب کردن رول XK8450 CNC نوع جدیدی از ابزار پردازش رول CNC است که بر اساس سری XK9350 از ...
جزئیات را مشاهده کنید
CK84 Series CNC Roll Lathe سیستم CNC زیمنس 828D را تصویب می کند و توسط یک موتور سروو هدایت می شود. هنگام طراحی این ابزار ، ما شاخص های عملکرد فنی و...
جزئیات را مشاهده کنید
دستگاه آسیاب تقویت شده با CNC یک جعبه دوک نخ ریسی تمام دنده را اتخاذ می کند ، و قسمت انتقال دوک نخ ریسی چرخ دنده هایی را با دقت بیش از 6 سطح ، با گ...
جزئیات را مشاهده کنید
هر سه محور دستگاه پیچ های توپ P3 50 × P10 در سطح P3 است و از فرآیند مونتاژ پیش فرض ثابت 2 انتها برای تقویت استحکام محوری استفاده می شود. فضای کا...
جزئیات را مشاهده کنید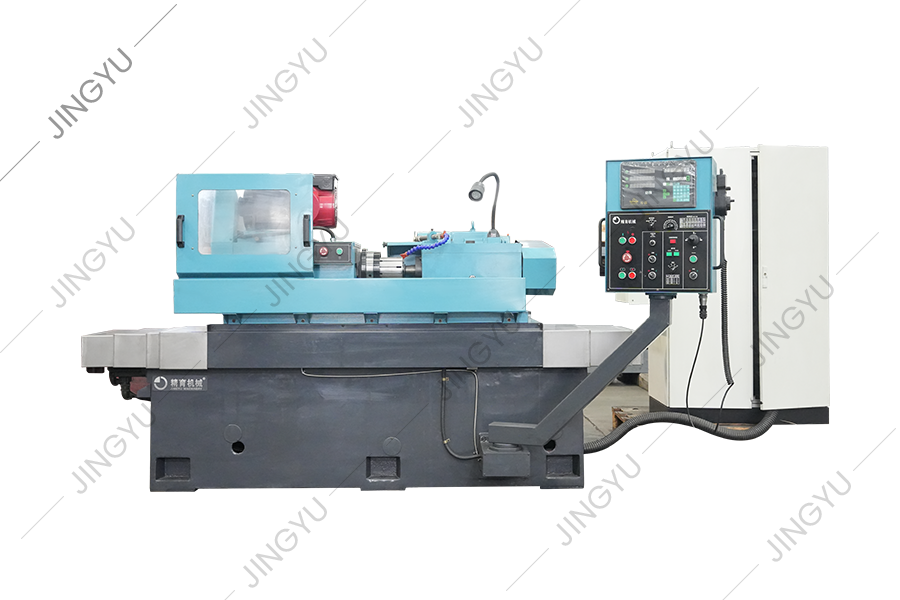
چرخ های تشکیل دهنده حلقه رول عمدتاً برای سنگ زنی حلقه های غلتکی تنگستن کاربید برای تولید میله سیم با سرعت بالا استفاده می شود. از چرخ سنگ زنی الماس...
جزئیات را مشاهده کنید
در حال حاضر ، حکاکی رول الگوی در خانه و خارج از کشور به طور کلی روش الکترولیز ، فرز دستگاه آسیاب افقی معمولی و سایر روشهای پردازش را اتخاذ می کند. ...
جزئیات را مشاهده کنید
این سریال عمدتا برای دستگاه های فرز CNC Crescent Groove است که قطعات پوشیدن مشترک مانند دارندگان ابزار فرز ، برش های فرز ، بلوک های پشتیبانی ، وسای...
جزئیات را مشاهده کنید
این سریال عمدتا قطعات پوششی مشترک را برای دستگاه های سنگ زنی حلقه CNC TC و دستگاه های سنگ زنی رول کامپوزیت مانند ماندرل ها ، دوک های فشار پویا و اس...
جزئیات را مشاهده کنید
ما همچنین قطعات یدکی دیگر ، مانند برش های آسیاب صفحه شطرنجی ، ابزارهای اسلات رول ، پمپ های روغن ، موتورها ، سیستم های CNC و غیره را تهیه می کنیم. $...
جزئیات را مشاهده کنیدشماره 3 ، جاده Xinghe ، پارک صنعتی ژاکی ، منطقه چونگچوان ، نانتونگ ، استان جیانگسو ، 226003 ، P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
کپی رایت © شرکت ماشین آلات Nantong Jingyu ، Ltd. کلیه حقوق محفوظ است $ $

