


Cat:دستگاه آسیاب رول CNC
دستگاه علامت گذاری و علامت گذاری CNC
XK9350 SERIES CNC ROLL ROLL CRESCEST GROOVE MILLING MICLING محصول به روز شده از نوع XK500 است که برای پردازش رول با قطر کمتر از 500 میلی متر و طول ...
جزئیات را مشاهده کنید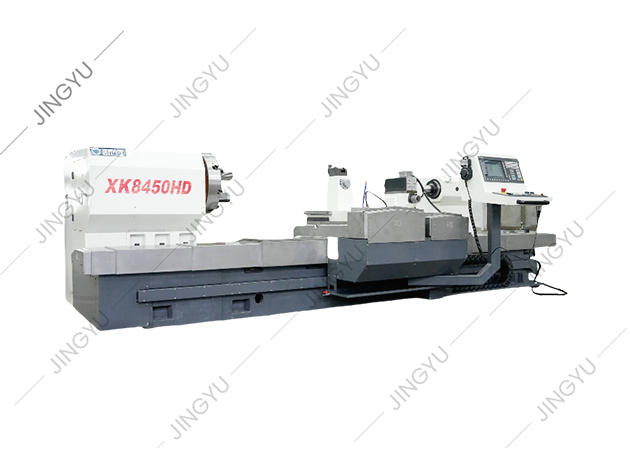
وارد هر ماشینفروشی شوید و ماشین تراش اسب کاری است که میلههای خام را به شفت، بوش و اجزای با اندازههای دقیق تبدیل میکند. با این حال، فاصله بین یک برش تمیز و یک قطعه کار اسقاط شده به ندرت مربوط به قدرت خام است. در مورد روش است. کار با ماشین تراش به صورت ایمن و دقیق به یک ترتیب تکرارپذیر ختم می شود: ماشین را بازرسی کنید، قطعه کار را به طور ایمن نصب کنید، ابزار را در مرکز قرار دهید، سرعت واقعی و تغذیه را انتخاب کنید و سپس یک برش کنترل شده را برای اولین بار انجام دهید. اپراتور جدید همچنین باید چرخش ماشین تراش و فاصله بین مراکز را بداند. تلاش برای ماشین کاری فراتر از این محدودیت ها باعث ایجاد لرزش و خرابی ابزار می شود. به ترتیب اصلی تسلط داشته باشید، و هر عملیاتی که در ادامه می آید - رو به رو، چرخش، شیار کردن، و جدا شدن - به یک موضوع اندازه گیری دقیق و تنظیمات کوچک تبدیل می شود.
قبل از اینکه کنترل ها را لمس کنید، ماشین تراش را بررسی کنید. اطمینان حاصل کنید که فک های چاک تمیز و بدون تراشه هستند، ستون ابزار محکم است و راه ها دارای یک لایه روغن سبک هستند. اطمینان حاصل کنید که کلید چاک قبل از راهاندازی اسپیندل از روی چاک خارج شده است. این عادت ساده از شایع ترین حادثه تراش جلوگیری می کند: کلید چاک که از مجموعه چرخان پرتاب می شود. همچنین بررسی کنید که ابزار برش تیز بوده و به درستی برای مواد آسیاب شده باشد. اگر دستگاه از مایع خنک کننده استفاده می کند، سطح مایع خنک کننده را بررسی کنید و اطمینان حاصل کنید که ظرف تراشه سرریز نیست. سپس اطراف دستگاه را پاک کنید. پارچه های شل، ابزار و مواد خام روی میز کار قرار دارند، نه روی تخت تراش.
ایمنی در ماشین تراش فهرستی از شعار نیست. این مجموعه ای از محدودیت های فیزیکی است. همیشه از عینک ایمنی استفاده کنید. هنگامی که دوک در حال کار است از دستکش، آستین گشاد یا جواهرات استفاده نکنید. هرگز برای جدا کردن تراشه ها به قطعه کار چرخان دست نزنید. دوک را متوقف کنید و از یک برس استفاده کنید. دستان خود را از چاک و ناحیه برش دور نگه دارید. اگر قطعه کار شروع به صدا زدن یا لرزش کرد، دستگاه را متوقف کنید و به جای فشار دادن، مشکل را اصلاح کنید. هرگز دستگاه را بدون مراقبت رها نکنید. اگر نیاز به بررسی سطح و یا بازرسی ابزار دارید، ابتدا دوک را متوقف کنید. برای اپراتورهایی که از ماشین تراش دستی به ماشین تراش CNC حرکت می کنند، خطرات دیگری مانند حرکات سریع برنامه ریزی شده و تغییر خودکار ابزار وجود دارد. راهنمایی عملی در بهبود ایمنی کار در تراش های غلتکی CNC این موقعیت ها را با جزئیات بیشتری پوشش می دهد.
برای اکثر مشاغل، یک چاک خود محور سه فک سریعترین راه برای نگهداشتن استوک گرد است. مطمئن شوید که قطعه کار به طور کامل قرار می گیرد و فک ها روی یک سطح دایره ای محکم می گیرند، نه در گوشه ها. فقط مواد کافی را برای عمل بیرون بگذارید. اورهنگ بیش از حد باعث انحراف و پچ پچ می شود. برای شفت های بلند، از یک مرکز دم یا یک استراحت ثابت برای حمایت از انتهای دور استفاده کنید. برای جاهای خالی مربع یا نامنظم، به چاک مستقل چهار فک بروید و قسمت درست را نشان دهید. این به زمان نصب اضافه میکند، اما راه درستی برای نگهداری مواد غیر گرد است. در کاربردهای رول سنگین، قطعات کار اغلب برای یک چاک استاندارد خیلی بزرگ هستند، به همین دلیل است تراش رولی CNC از چاکها و صفحههای رویی تقویتشده برای تمرکز بالا در زیر بارهای سنگین استفاده میکند.
 عمده فروشی کارخانه تراش رول، تامین کنندگان ماشین آلات Nantong Jingyu Co., Ltd. کارخانه تراش رول چین و تامین کننده تراش رول CNC است، تولید کننده عمده فروشی تراش رول برای فروش مشاهده محصول →
ابزار برش باید با نوک آن دقیقاً روی خط مرکزی دوک تنظیم شود. ابزاری که بیش از حد بالا قرار گرفته باشد، ساییده و فرسوده می شود. تنظیم بیش از حد ابزار ممکن است باعث ایجاد پچ پچ یا حفاری شود. برای اکثر عملیات تراشکاری، ابزار باید با زاویه لبه برش جانبی 90 درجه به محل کار نزدیک شود، با فاصله کافی از جلو برای جلوگیری از ساییدگی. ستون ابزار را محکم ببندید و قبل از اینکه به پاس ماشینکاری کامل بپردازید، یک برش آزمایشی انجام دهید.
سه پارامتر برش برای تعیین نتیجه با هم تعامل دارند: سرعت دوک، سرعت تغذیه و عمق برش. در تراشکاری دستی، سرعت دوک اغلب به صورت سرعت برش بر حسب متر سطح در دقیقه بیان می شود. سرعتها و تغذیههای بالاتر فلز را سریعتر حذف میکنند، اما گرما و سایش ابزار را نیز افزایش میدهند. برای تنظیم سرعت دوک از فرمول RPM = (سرعت برش × 1000) / (π × قطر قطعه کار) استفاده کنید. برای یک میله فولادی ملایم 50 میلی متری با سرعت 30 متر در دقیقه، تقریباً 190 دور در دقیقه کار می کند. یک نقطه شروع مطمئن برای فولاد نرم با ابزار فولادی پرسرعت، سرعت برش 25-35 متر در دقیقه، تغذیه 0.1-0.3 میلی متر در هر دور و عمق بین 0.5 تا 2.5 میلی متر است. جدول زیر مقادیر اولیه محافظه کارانه را نشان می دهد. بر اساس وضعیت قطعه کار و ابزار واقعی تنظیم کنید.
| عملیات | سرعت برش (m/min) | خوراک (میلی متر/ دور) | عمق برش (میلی متر) |
|---|---|---|---|
| خشن کردن | 25 | 0.20-0.40 | 1.5-2.5 |
| در حال اتمام | 30-40 | 0.05-0.15 | 0.20-0.50 |
برای ابزار کاربید، سرعت برش می تواند دو تا سه برابر بیشتر باشد. نکته مهم این است که محافظه کارانه شروع کنید، به صدای برش گوش دهید و پارامترها را فقط زمانی که دستگاه و ابزار پایدار هستند افزایش دهید.
رو به رو produces a flat, square end on the workpiece. Mount the tool so it can move across the end of the part. With the spindle turning, move the tool from the outside edge toward the center, using a light feed. Take small passes; a final pass with a fine feed leaves a smooth surface.
چرخش مستقیم قطر قطعه کار را در یک طول کاهش می دهد. از یک ابزار چرخشی در سمت راست استفاده کنید و آن را از انتهای دم به سمت پایه سر تغذیه کنید، مگر اینکه تا یک شانه برش دهید. عمق برش را از قطر بگیرید و بعد از هر بار عبور، قطر آن را با کولیس یا میکرومتر بررسی کنید تا از کوچک شدن یا بزرگ شدن قطعات جلوگیری کنید. مایع برش باید به طور مداوم روی لبه برش اعمال شود تا گرما را از بین ببرد و سطح را بهبود بخشد.
برای شیارها، ابزار را روی عرض مورد نیاز تنظیم کنید و آن را مستقیماً در عمق قرار دهید. برای شانه، ابتدا قطر بزرگتر و سپس قطر کوچکتر را ماشین کنید و با ابزار کوچک گوشه را مربع کنید. جداسازی از یک تیغه باریک استفاده می کند که به صورت شعاعی با سرعت کم با مایع برش فراوان تغذیه می شود. در هر صورت، هنگام برش سطوح قطع شده یا شیارهای عمیق، سرعت اسپیندل را کاهش دهید تا از گپ زدن جلوگیری کنید.
چرخش دقیق حدس نیست. پس از برش آزمایشی، دوک را متوقف کرده و قطر آن را با یک میکرومتر یا کولیس خارجی اندازه گیری کنید. اندازه گیری را با هدف مقایسه کنید، سپس از یقه میکرومتر متقاطع برای افزودن یا کاهش عمق استفاده کنید. وقتی به اندازه نهایی نزدیک شدید، یک پاس خیلی سبک بگیرید و دوباره اندازه بگیرید. اگر قطعه در یک انتها بزرگتر از طرف دیگر باشد، دم به اشتباه تراز می شود. افست دم را تنظیم کنید و یک برش دیگر بگیرید. به یاد داشته باشید که یک قسمت تازه بریده شده می تواند در اثر گرمای برش منبسط شود. اگر نیاز به تلرانس محکم دارید، قبل از اندازهگیری نهایی، اجازه دهید قسمت تا دمای اتاق خنک شود. در ماشینهای تراش CNC، همان اصول اعمال میشود، اما دستگاه از جابجایی ابزار برنامهریزیشده برای انجام اصلاحات اندازه به صورت خودکار استفاده میکند.
در ماشین تراش دستی، هر تصمیمی در زمان واقعی اتفاق می افتد: اپراتور سرعت را تنظیم می کند، کالسکه را حرکت می دهد و صفحه را می خواند. یک ماشین تراش CNC بیشتر این مسئولیت را به برنامه منتقل می کند. اپراتور همچنان قطعه کار را سوار می کند، افست ابزار را تنظیم می کند و بازرسی قطعه اول را اجرا می کند، اما دستگاه مسیر برش، تغذیه و سرعت دوک را به طور مداوم کنترل می کند. این به ویژه برای پروفایل های پیچیده و دسته های تکراری ارزشمند است. برای مغازههایی که رولهای بزرگ یا سنگین را میچرخانند، یک ماشین تراش با دقت بالا CNC میتواند خطوطی را که به چندین عملیات دستی و ابزارهای فرم اختصاصی نیاز دارد، ماشینکاری کند. CNC همچنین امکان کاوش در فرآیند و جبران خودکار ابزار را فراهم می کند، اما این ویژگی ها به دقت راه اندازی اولیه بستگی دارد. با این حال، درک اپراتور از اصول برش ضروری است. یک برنامه CNC نمی تواند یک درج کسل کننده، یک قطعه کار ناایمن یا یک افست بد را برطرف کند.
کار با ماشین تراش یک مهارت نیست بلکه زنجیره ای از تصمیمات کوچک است. با یک ماشین تمیز و یک ابزار تیز شروع کنید، قطعه کار را محکم نگه دارید، سرعت های معقول را انتخاب کنید و در هر مرحله اندازه گیری کنید. چه یک ماشین دستی کار کنید یا یک مدل CNC، این اصول تصمیم میگیرند که آیا قطعات خوبی تولید کنید یا ضایعات. برای اپراتورها و مهندسان کارخانه که می خواهند گزینه های ماشین را با هم مقایسه کنند، اطلاعات محصول در Nantong Jingyu Machinery یک نقطه شروع عملی برای ارزیابی ماشین های تراش رول، آسیاب و ماشین های فرز فراهم می کند.

XK9350 SERIES CNC ROLL ROLL CRESCEST GROOVE MILLING MICLING محصول به روز شده از نوع XK500 است که برای پردازش رول با قطر کمتر از 500 میلی متر و طول ...
جزئیات را مشاهده کنید
این سری از ابزارهای ماشین آلات می توانند به طور خودکار شیارهای هلال را با جهت های مختلف چرخش و هر زاویه مارپیچ برش دهند. این می تواند به تقسیمات یا...
جزئیات را مشاهده کنید
با توجه به مشکلات پردازش رول فولادی با سرعت بالا ، دستگاه آسیاب XK8450 CNC رول نوع جدیدی از ابزار پردازش رول CNC است که بر اساس سری XK9350 شرکت ما ...
جزئیات را مشاهده کنید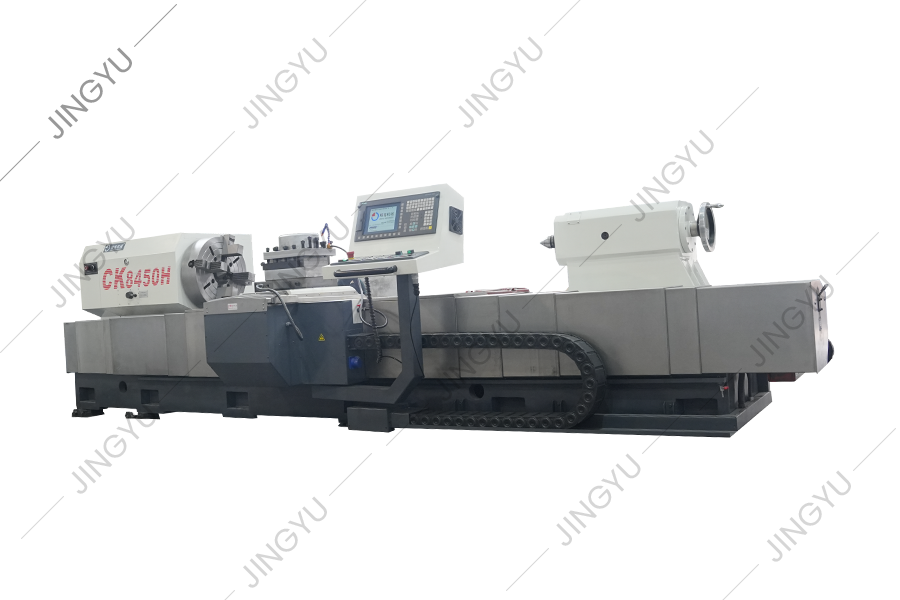
این سری از ابزارهای ماشین آلات عمدتاً برای عبور و پردازش رول استفاده می شود. همچنین می تواند دایره بیرونی و گردن رول رول را بچرخاند و همچنین می توا...
جزئیات را مشاهده کنید
این سری از ابزارهای ماشین آلات عمدتاً برای عبور و پردازش رول استفاده می شود. همچنین می تواند دایره بیرونی و گردن رول رول را بچرخاند و همچنین می توا...
جزئیات را مشاهده کنید
CK450 CNC CNC Lathe سیستم کنترل زیمنس آلمانی را اتخاذ می کند. ظاهر ، سیستم عامل و سیستم حفاظت از ایمنی ابزار همه به شیوه ای دلپذیر طراحی شده است و ...
جزئیات را مشاهده کنید
در حال حاضر ، حکاکی رول الگوی در خانه و خارج از کشور به طور کلی روش الکترولیز ، فرز دستگاه آسیاب افقی معمولی و سایر روشهای پردازش را اتخاذ می کند. ...
جزئیات را مشاهده کنید
این ابزار ماشین آلات نوع جدیدی از ابزار ماشین آلات Grooving CNC است که بر اساس سری دستگاه های آسیاب CNC Roll Conter و پس از تحقیق و تجزیه و تحلیل ک...
جزئیات را مشاهده کنید
دستگاه حکاکی رول CNC برای پردازش علائم مختلف صورت رول مناسب است. از طریق نرم افزار ویرایش خودکار ، می تواند برنامه های پردازش را با توجه به نیاز کا...
جزئیات را مشاهده کنید
این ابزار ماشین آلات نوع جدیدی از ابزار ماشین آلات Grooving CNC است که بر اساس سری دستگاه های Milling Roll CNC شرکت و پس از تحقیق و تجزیه و تحلیل ک...
جزئیات را مشاهده کنیدشماره 3 ، جاده Xinghe ، پارک صنعتی ژاکی ، منطقه چونگچوان ، نانتونگ ، استان جیانگسو ، 226003 ، P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
کپی رایت © شرکت ماشین آلات Nantong Jingyu ، Ltd. کلیه حقوق محفوظ است $ $

