


Cat:دستگاه آسیاب رول CNC
دستگاه علامت گذاری و علامت گذاری CNC
XK9350 SERIES CNC ROLL ROLL CRESCEST GROOVE MILLING MICLING محصول به روز شده از نوع XK500 است که برای پردازش رول با قطر کمتر از 500 میلی متر و طول ...
جزئیات را مشاهده کنید
برش صعودی تمیزترین و دقیق ترین سطح را در فرز CNC ارائه می دهد - اما فقط زمانی که دستگاه و راه اندازی بتوانند نیروهای برش را تحمل کنند. برای تولید کنندگان غلتک و مغازه های تجهیزات سنگین، این شرط معمولا رعایت می شود.
این مقاله توضیح می دهد که برش صعودی چیست، چگونه با برش معمولی مقایسه می شود و چه زمانی باید هر استراتژی را در تولید واقعی انتخاب کرد.
در فرز صعودی، کاتر در جهت تغذیه قطعه کار می چرخد. دندان برش با ضخامت کامل براده وارد مواد می شود و تراشه را تا انتهای درگیری نازک می کند. در فرز معمولی، دندان از ضخامت براده صفر شروع می شود، به سطح ساییده می شود، سپس در انتها به حداکثر ضخامت می رسد.
برش صعودی را فرز پایین نیز می گویند. معمولی نامیده می شود تا فرز. نام ها نشان می دهد که آیا ابزار با چرخش "پایین" یا "بالا" در مقابل آن حرکت می کند.
| عامل | Climb Cutting | برش معمولی |
|---|---|---|
| چرخش ابزار در مقابل خوراک | همان جهت | جهت مخالف |
| ضخامت تراشه | ضخیم ترین در هنگام ورود، کاهش می یابد | نازک ترین در هنگام ورود، افزایش می یابد |
| عمل برش | قطع تمیز، اصطکاک کمتر | مالش در شروع، اصطکاک بیشتر |
| پرداخت سطح | در تنظیمات سفت و سخت بهتر است | می تواند سطحی براق یا لکه دار باقی بگذارد |
| تمایل به زور | رو به پایین (برای فرز محیطی) | رو به بالا (مایل است قطعه کار را بلند کند) |
| پوشیدن ابزار | هنگام تنظیم سفت و سخت، سایش کمتر شود | سایش لبه بالاتر از مالش |
| ریسک | انحراف ابزار می تواند باعث چنگ زدن شود | خطر سخت شدن کار |
ضخامت تراشه اصلیترین دلیلی است که مغازههای CNC مدرن از برش صعودی استقبال میکنند. با یک برش معمولی، آسیاب درج یا انتهایی با بار تراشه صفر شروع می شود، به این معنی که لبه به جای قیچی فشار می آورد. این باعث ایجاد اصطکاک، گرما و سخت شدن کار در بسیاری از فولادها می شود. وقتی ابزار عمیقتر گاز میگیرد، به لایه سختشده برخورد میکند و سریعتر سایش میشود.
برش صعودی با حداکثر بار تراشه شروع می شود. لبه فوراً مواد را جدا میکند، تجمع گرما را کاهش میدهد و سطح صافتری باقی میگذارد. نیروی برش نیز تمایل دارد قطعه کار را به سمت پایین به سمت میز فشار دهد که باعث پایداری قطعه می شود.
هنگامی که قطعات کار استوانه ای بلند مانند رول ها را آسیاب می کنید، این ثبات اهمیت دارد. نیروی برش رو به پایین به نگه داشتن رول در برابر بلوک V یا استراحت ثابت کمک می کند. این یکی از دلایلی است که سازندگان ماشینهای فرز رول سنگین CNC از پاسهای صعود به عنوان استراتژی تکمیل پیشفرض استفاده میکنند.
برش صعودی یک عیب شناخته شده دارد: اگر دستگاه دارای عکس العمل یا استحکام کافی نباشد، برش می تواند قطعه کار را گرفته و خود را به جلو بکشد. این میتواند باعث شود که میز چروکیده شود، ابزاری را بشکند یا سطحی مواج به جا بگذارد. به همین دلیل است که ماشینهای قدیمیتر با پیچهای سربی و بدون جبران واکنش به طور سنتی در حالت معمولی کار میکردند.
در یک دستگاه CNC با پیچ های توپ، راهنماهای از پیش بارگذاری شده و تنظیم مناسب سروو، واکنش متقابل حداقل است. برش صعودی نه تنها ایمن بلکه ترجیح داده می شود. برای عملیات فرزکاری سنگین، نیاز به یک دوک محکم و یک محل کار پایدار است. ماشین های رول سنگ زنی و شیار رول با این استاندارد ساخته شده اند.
ارتعاش یکی دیگر از نکات است. برش صعودی تمایل به ایجاد ارتعاش کمتری نسبت به برش معمولی دارد، به خصوص زمانی که ابزار در یک زاویه ثابت درگیر می شود. اما اگر ابزار شروع به ارتعاش کند، میتواند منجر به علامتهای پچ پچ شود. این موضوع در مقاله مرتبط با جزئیات بیشتر مورد بحث قرار گرفته است مدیریت ارتعاش در آسیاب های رول CNC .
شیار کردن رول نیازمند برش الگوهای دقیق به رول های فولادی یا چدنی سخت شده است. هر دو پاس خشن و تکمیل باید تلورانس های محکمی را در عرض، عمق و موقعیت شیار حفظ کنند. برش صعودی به چندین روش کمک می کند: برشی تمیزتر ایجاد می کند، تشکیل سوراخ را کاهش می دهد و عمر ابزارهای فرم و درج های کاربید پوشش داده شده را افزایش می دهد.
در تولید، یک روش معمول استفاده از برش معمولی برای اولین گذر زبر در صورت وجود مقیاس یا سطح ناهموار است، سپس برای تکمیل به برش صعودی تغییر میکند. دلیل ساده است: اگر اولین درگیری بیش از حد تهاجمی باشد، یک پوست خشن می تواند لبه کاربید را خرد کند. هنگامی که سطح تمیز شد، برش صعودی دقت مورد نیاز برای کانتور نهایی را فراهم می کند.
برای رول فیس ها، تفاوت در پرداخت سطح را می توان در مقادیر Ra یا Rz اندازه گیری کرد. در تجربه ما، تغییر مسیر پایانی از برش معمولی به برش صعودی میتواند زبری سطح را با یک حاشیه قابل اندازهگیری در زمانی که مسیر ابزار به درستی تنظیم شود، بهبود بخشد. کاهش مالش همچنین احتمال لکهخوردن را کاهش میدهد، که برای رولهایی که بافت ورق فلزی یا الگوهای برجسته را ایجاد میکنند بسیار مهم است.
تغییر از برش معمولی به برش صعودی فقط یک تغییر جهت نیست. شما باید چندین پارامتر را تنظیم کنید:
برای مواد رول مانند فولاد ابزار D2 یا چدن سرد شده، نقطه شروع یک عمق برش شعاعی سبک (0.5-1.0 میلی متر) در حالت صعود و تغذیه حدود 0.1-0.2 میلی متر برای هر دندان است، سپس بر اساس پرداخت حاصل تصفیه می شود.
در یک تعمیرگاه معمولی رول، فرآیند با آسیاب معمولی برای حذف لایه آسیب دیده آغاز می شود. سپس اپراتور برای عبور نهایی که مشخصات شیار را مشخص می کند، به برش صعودی روی می آورد. از آنجایی که برش صعودی سطح تمیزتری را به جا می گذارد، رول با برداشتن ذخایر کمتر به آسیاب می رود و کل زمان چرخه را کوتاه می کند.
 دستگاه فرز رول CNC اتوماتیک با کنترل زیمنس شش محوره این دستگاه که برای تعمیر رول دقیق طراحی شده است، دارای یک بستر یکپارچه سفت و سخت و راهنماهای سخت شده برای پشتیبانی از فرز صعودی پروفیل های شیار است. کنترل شش محوره زیمنس و دوک با گشتاور بالا، برش کانتور دقیق روی رول های سخت شده را تضمین می کند و زمان سنگ زنی را کاهش می دهد. مشاهده محصول →
یکی دیگر از کاربردهای رایج بریدن دنده های نخ مانند روی رول های شیاردار است. فرز صعودی لبه تیزتری روی تاج دنده ایجاد می کند که بر کیفیت محصول نهایی در نورد میله و سیم تأثیر می گذارد. به همین دلیل است که ماشین های فرز رول سنگین CNC با یک استراتژی صعود کنترل شده برای این خطوط برنامه ریزی شده اند.
هر ماشین فرز برش صعودی را به خوبی انجام نمی دهد. ماشین باید دارای یک قاب سفت و سخت، یک سیستم تغذیه بدون واکنش و یک دوک باشد که بتواند گشتاور را در سرعت های متوسط حفظ کند. برای آسیاب غلتکی، این معمولاً به معنای ماشینی است که دارای جعبه سخت یا ساختار راهنمای سخت شده است، نه یک آسیاب سبک.
 دستگاه فرز عمودی CNC XKV1800 با ساختار سنگین تقویت شده این آسیاب عمودی که برای فرزکاری پایدار ساخته شده است، بدنه سخت شده و پیچ های توپی بدون ضربه را ارائه می دهد. ضربه کار بزرگ و ظرفیت میز 2000 کیلوگرمی آن، ریخته گری های سنگین و قطعات فولادی را در خود جای می دهد و استحکام لازم برای برش های صاف روی سطوح سخت را فراهم می کند. مشاهده محصول →
ماشین های فرز CNC تقویت شده با در نظر گرفتن این موضوع طراحی شده اند. آنها سختی لازم برای جذب شوک تماس اولیه تراشه و حفظ دقت را در عبور طولانی روی سطوح رول سخت شده فراهم می کنند.
برش صعودی یک تکنیک واحد نیست. این تصمیمی است که شما برای هر پاس می گیرید. از برش معمولی برای عبور از شرایط ناهموار، پوسته پوسته یا ناپایدار استفاده کنید. از برش صعود برای گذرگاه های پایانی استفاده کنید که کیفیت سطح و عمر ابزار بیشترین اهمیت را دارد. در تجهیزات مدرن آسیاب رول CNC، برش صعودی باید بخشی از استراتژی تکمیل پیش فرض شما باشد.

XK9350 SERIES CNC ROLL ROLL CRESCEST GROOVE MILLING MICLING محصول به روز شده از نوع XK500 است که برای پردازش رول با قطر کمتر از 500 میلی متر و طول ...
جزئیات را مشاهده کنید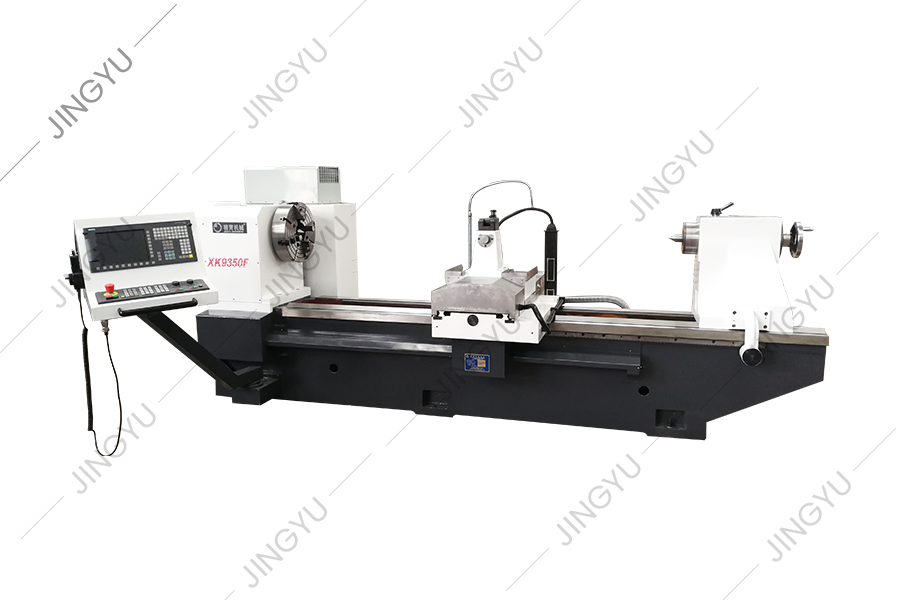
XK9350 SERIES CNC ROLL ROLL CRESCEST GROOVE MILLING MICLING محصول به روز شده از نوع XK500 است که برای پردازش رول با قطر کمتر از 500 میلی متر و طول ...
جزئیات را مشاهده کنید
با توجه به مشکلات پردازش رول فولادی با سرعت بالا ، دستگاه آسیاب کردن رول XK8450 CNC نوع جدیدی از ابزار پردازش رول CNC است که بر اساس سری XK9350 از ...
جزئیات را مشاهده کنید
با توجه به مشکلات پردازش رول فولادی با سرعت بالا ، دستگاه آسیاب XK8450 CNC رول نوع جدیدی از ابزار پردازش رول CNC است که بر اساس سری XK9350 شرکت ما ...
جزئیات را مشاهده کنید
CK450 CNC CNC Lathe سیستم کنترل زیمنس آلمانی را اتخاذ می کند. ظاهر ، سیستم عامل و سیستم حفاظت از ایمنی ابزار همه به شیوه ای دلپذیر طراحی شده است و ...
جزئیات را مشاهده کنید
در حال حاضر ، حکاکی رول الگوی در خانه و خارج از کشور به طور کلی روش الکترولیز ، فرز دستگاه آسیاب افقی معمولی و سایر روشهای پردازش را اتخاذ می کند. ...
جزئیات را مشاهده کنید
این ابزار ماشین آلات نوع جدیدی از ابزار ماشین آلات Grooving CNC است که بر اساس سری دستگاه های آسیاب CNC Roll Conter و پس از تحقیق و تجزیه و تحلیل ک...
جزئیات را مشاهده کنید
MX250 یک ماشین پانسمان استاندارد الماس است که برای تشکیل و پانسمان چرخ های الماس برای آسیاب های فلزی متالورژی استفاده می شود. قطر چرخ های الماس که ...
جزئیات را مشاهده کنید
این سریال عمدتا قطعات پوششی مشترک را برای چاههای رول CNC ، مانند تیغه های CBN ، تیغه های PCD ، چاک ، پیچ و غیره فراهم می کند. $ $
جزئیات را مشاهده کنید
این سریال عمدتا قطعات پوششی مشترک را برای دستگاه های سنگ زنی حلقه CNC TC و دستگاه های سنگ زنی رول کامپوزیت مانند ماندرل ها ، دوک های فشار پویا و اس...
جزئیات را مشاهده کنیدشماره 3 ، جاده Xinghe ، پارک صنعتی ژاکی ، منطقه چونگچوان ، نانتونگ ، استان جیانگسو ، 226003 ، P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
کپی رایت © شرکت ماشین آلات Nantong Jingyu ، Ltd. کلیه حقوق محفوظ است $ $

